Wie das Laserschneiden die Blechbearbeitungsindustrie verändert: Ein globaler B2B-Einkaufsführer
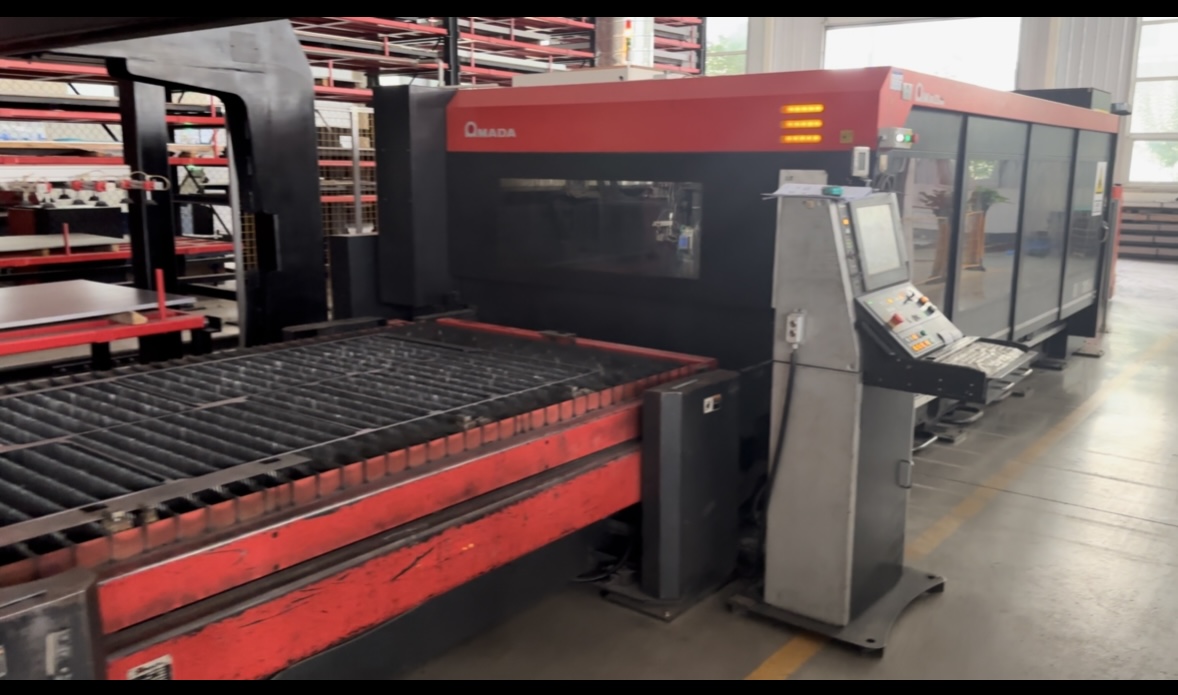
Warum Laserschneiden die Metallfertigung neu definiert
Für globale B2B-Beschaffungsteams verändern sich die Kriterien zur Bewertung von Anbietern der Blechbearbeitung grundlegend. In der Vergangenheit waren Lieferzeit und Preis die zentralen Entscheidungsvariablen; heute werden Konsistenz der Schnittpräzision, Reaktionsfähigkeit auf Aufträge mit hoher Variantenvielfalt und Automatisierungsgrad der Anbieter zu immer kritischeren Auswahlfaktoren.
Hinter diesem Wandel steht die systematische Umgestaltung der Blechbearbeitungsindustrie durch die Laserschneidtechnologie.
Laut Marktforschungsdaten wurde der globale Markt für Laserschneidmaschinen im Jahr 2025 auf etwa 6,8 Milliarden USD geschätzt und soll bis 2035 auf 16,9 Milliarden USD wachsen, was einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 9,6 % entspricht. Im gleichen Zeitraum wird erwartet, dass der globale Markt für Blechbearbeitungsdienstleistungen von 87,3 Milliarden USD auf 136,5 Milliarden USD wächst, bei einer CAGR von 4,6 %. Die Wachstumsrate von Laserschneidanlagen übertrifft die des nachgelagerten Marktes für Bearbeitungsdienstleistungen deutlich, was darauf hindeutet, dass Hersteller die Internalisierung von Laserfähigkeiten beschleunigen oder Lieferanten mit Laserbearbeitungskapazität bevorzugen.
Die drei Kernwerte des Laserschneidens
Präzision und Schnittkantenqualität
Laserschneiden erreicht eine Schnittpräzision im Bereich von ±0,1 mm und ist damit herkömmlichem Plasma- oder Flammenschneiden weit überlegen. Bei Blechteilen, die anschließend gebogen und geschweißt werden müssen, wirken sich die Rechtwinkligkeit und die gratfreie Beschaffenheit der Schnittkante direkt auf die Ausbeute in den nachgelagerten Prozessen aus. Lasergeschnittene Kanten erfordern in der Regel kein Nachschleifen, bevor sie in Biege- oder Schweißprozesse gelangen – besonders kritisch für Befestigungslöcher, Schweißfasen und ähnliche Anwendungen.
Eliminierung von Werkzeugabhängigkeiten
Herkömmliches Stanzen erfordert spezielle Werkzeuge, mit Kosten von mehreren Tausend bis Hunderttausenden von Dollar und typischen Lieferzeiten von 2–4 Wochen. Laserschneiden steuert den Schneidweg über CNC-Programme, wobei der Wechsel des Teiletyps nur eine Programmänderung erfordert, was eine wahrhaft „werkzeuglose“ flexible Produktion ermöglicht. Diese Eigenschaft macht es besonders geeignet für Auftragsstrukturen mit niedrigem bis mittlerem Volumen und hoher Variantenvielfalt sowie für Produktentwicklungsphasen, die häufige Design-Iterationen erfordern.
Materialausnutzung und operative Effizienz
Studien zeigen, dass Laserschneiden in Kombination mit optimierter Verschachtelung die Ausschussrate um 30 %–40 % senken kann, wodurch durch schmalen Schnittspalt und präzise Verschachtelung eine höhere Materialausnutzung erreicht wird. In vollständig integrierten Produktionslinien-Szenarien können Lösungen für integrierte Laserfertigung (LIM) Produktionszyklen um 30 %–50 %, Nacharbeitsraten um 40 %–60 % und den Geräteplatzbedarf um 50 %–70 % reduzieren.
Technologische Entwicklung: Von CO₂ über Faserlaser zum intelligenten Schneiden
Faserlaser wird zur dominierenden Technologie
Der globale Markt für Laserschneidmaschinen kann nach Technologietyp in Festkörperlaser (einschließlich Faserlaser), Gaslaser und Diodenlaser unterteilt werden. Festkörperlaser erzielten 2025 einen Umsatz von 3,2 Milliarden USD und werden voraussichtlich mit der schnellsten Rate wachsen, mit einer CAGR von 10 %. Die Kernvorteile von Faserlasern gegenüber herkömmlichen CO₂-Lasern umfassen: höhere elektro-optische Konversionseffizienz (etwa 30 % gegenüber 10 %), niedrigere Wartungskosten und eine stärkere Schneidleistung für hochreflektierende Materialien wie Aluminium, Kupfer und Messing.
Höhere Leistung und erweiterte Fähigkeit zum Schneiden dicker Platten
Die kontinuierliche Erhöhung der Laserleistung erweitert stetig die Anwendungsgrenzen des Laserschneidens. Der Leistungsbereich industrieller Faserlaserschneidmaschinen umfasst heute 3 kW bis 80 kW. Der Bereich von 12 kW bis 30 kW eignet sich für eine ausgewogene Produktion von Edelstahl und Kohlenstoffstahl mittlerer Dicke, während Hochleistungsmodelle mit 60 kW bis 80 kW auf Szenarien mit hohem Volumen und dicken Platten ausgerichtet sind. Hochleistungslaser ermöglichen die Bearbeitung dicker Platten, die früher auf Plasma- oder Wasserstrahlschneiden angewiesen war, nun mit Lasern – bei überlegener Kantenqualität.
Vom Schneiden zur Multifunktionsintegration
Der neueste Trend ist die Integration von Laserschneiden und -schweißen in einen einzigen Bearbeitungskopf. Durch die „Combo-Head“-Technologie können Anlagen ohne Werkzeugwechsel schnell zwischen Schneid- und Schweißmodus wechseln. Diese Fähigkeit ist besonders wichtig in der Fertigung von Tailored Blanks (TWB) und Strukturbauteilen – präzise aufeinander abgestimmte Schweißfugen können nach dem Schneiden direkt geschweißt werden, wodurch sekundäre Spann- und Ausrichtvorgänge entfallen.
Wie das Laserschneiden die Wertschöpfungskette der Blechbearbeitung verändert
Direkte Auswirkungen auf OEM-Einkäufer
Für OEM-Einkäufer, die externe Blechbearbeitungsdienstleistungen suchen, hat die Verbreitung des Laserschneidens mehrere wesentliche Beschaffungsänderungen mit sich gebracht:
Verkürzte Durchlaufzeiten: Von der DXF-Datei bis zu fertigen Teilen kann das Laserschneiden in der Regel innerhalb von 24–48 Stunden mit der Produktion beginnen, ohne auf die Werkzeugherstellung warten zu müssen. Die Durchlaufzeiten für Prototypen betragen typischerweise 5–10 Tage, während Serienaufträge (1.000+ Stück) 20–30 Tage dauern.
Größere Designfreiheit: Herkömmliches Stanzen ist durch die Werkzeuggeometrie eingeschränkt, sodass Konstrukteure Kompromisse bei der Fertigbarkeit eingehen müssen. Das Laserschneiden beseitigt die meisten dieser Einschränkungen und macht komplexe Konturen, dichte Lochmuster und beliebige Kurvenkonstruktionen realisierbar.
Neubewertung der Volumenökonomie: Bei mittleren Stückzahlen von 500–5.000 Teilen machen die Null-Werkzeugkosten des Laserschneidens es in den Gesamtkosten überlegen gegenüber Stanzlösungen, die eine Werkzeugamortisierung erfordern. Erst bei sehr hohen Stückzahlen (typischerweise über 5.000 Teile) beginnt der Grenzkostenvorteil des Stanzens zum Tragen zu kommen.
Lokalisierung und Reaktionsfähigkeit der Lieferkette
Sinkende Kosten für Laserschneidanlagen – insbesondere für Faserlasermodelle mittlerer Leistung – haben es kleinen und mittleren Fertigungsbetrieben ermöglicht, Laserkapazität einzusetzen. Dies treibt die dezentrale Platzierung von Bearbeitungskapazität voran, verkürzt die physische Entfernung zwischen OEM-Abnehmern und Fertigungslieferanten und unterstützt schnellere Prototyping-Iterationen sowie flexiblere Lagerstrategien.
Der nächste Schritt: Automatisierung und Intelligenz
Die Effizienzgrenze des Laserschneidens wird zunehmend nicht mehr durch die Schneidgeschwindigkeit selbst bestimmt, sondern durch die Be- und Entladegeschwindigkeit sowie die Gesamtanlageneffektivität (OEE). Branchendaten zeigen, dass die Hinzufügung eines zweiten Bedieners für gleichzeitiges Be- und Entladen die „Brennzeit“ von 10 % auf 40 % erhöhen kann. Intelligente Hebevorrichtungen, IoT-integrierte Materialhandhabungssysteme und automatisierte Verschachtelungssoftware werden zu Standardkonfigurationen für High-End-Fertigungsbetriebe.
Intelligente Überwachung und vorausschauende Wartung stellen eine weitere Schlüsselrichtung dar. Moderne Laserschneidsysteme integrieren zunehmend Echtzeitüberwachungsfunktionen, die kontinuierlich den Zustand des Schneidkopfs, die Gasqualität und die optischen Komponenten verfolgen und Warnungen ausgeben, bevor Ausfälle auftreten. Betriebe mit standardisierten Betriebsabläufen, die mit Softwaresystemen verbunden sind, melden weniger Fehler und eine schnellere Problembehebung.
Häufig gestellte Fragen (FAQ)
F: Welche Metallmaterialien eignen sich für das Laserschneiden?
Laserschneiden wird am häufigsten für Kohlenstoffstahl, Edelstahl und Aluminium verwendet. Kupfer und Messing erfordern aufgrund ihrer hohen Reflexionsfähigkeit höhere Leistung und kalibrierte Parameter. Kohlenstoffstahl kann bis über 25 mm geschnitten werden (abhängig von der Leistung), während die praktischen Dickenbereiche für Edelstahl und Aluminium typischerweise innerhalb von 20 mm liegen. Dickere Materialien können Wasserstrahl- oder Plasmaschneiden als Alternativen oder Ergänzungen erfordern.
F: Was sind typische Lieferzeiten vom Prototyp bis zur Produktion?
Prototypen und Kleinserien dauern typischerweise 7–15 Tage, einschließlich Materialbeschaffung, Zuschnitt und grundlegender Inspektion. Großaufträge (1.000+ Stück) erfordern in der Regel 20–30 Tage, abhängig von der Komplexität und den Anforderungen an die Nachbearbeitung. Eilservices können gegen einen Aufpreis auf 3–5 Tage verkürzt werden.
F: Wie kann ich die Qualitätsfähigkeiten eines Laserschneidlieferanten überprüfen?
Wir empfehlen, vom Lieferanten einen First Article Inspection (FAI)-Bericht anzufordern, der sich auf die Vertikalität der Schnittkanten, den Gratzustand und die Maßtoleranzen konzentriert. Für kritische Anwendungen fordern Sie Schnittmuster an, die mit CMM oder optischen Komparatoren verifiziert wurden. Wo machbar, ist eine Kleinserien-Testproduktion (50–100 Stück) eine effektive Methode, um die Konsistenz des Lieferanten zu validieren.
F: Wie werden die Stückkosten von lasergeschnittenen Teilen geschätzt?
Zu den Kernvariablen gehören: Materialkosten, Schnittumfang, Materialdicke, Anzahl der Einstiche und Toleranzanforderungen. Eine einfache Schätzlogik lautet: Materialkosten + Schneidzeit × Maschinenstundensatz + Nachbearbeitungskosten. Lieferanten sollten bei der Angebotserstellung Strategien zur Optimierung des Schneidpfads vorlegen – eine hohe Materialausnutzung senkt direkt die Stückkosten. Käufern wird empfohlen, von den Lieferanten die Offenlegung ihrer Verschachtelungsstrategie zu verlangen, da dies ein intuitiver Indikator für die Prozessreife ist.
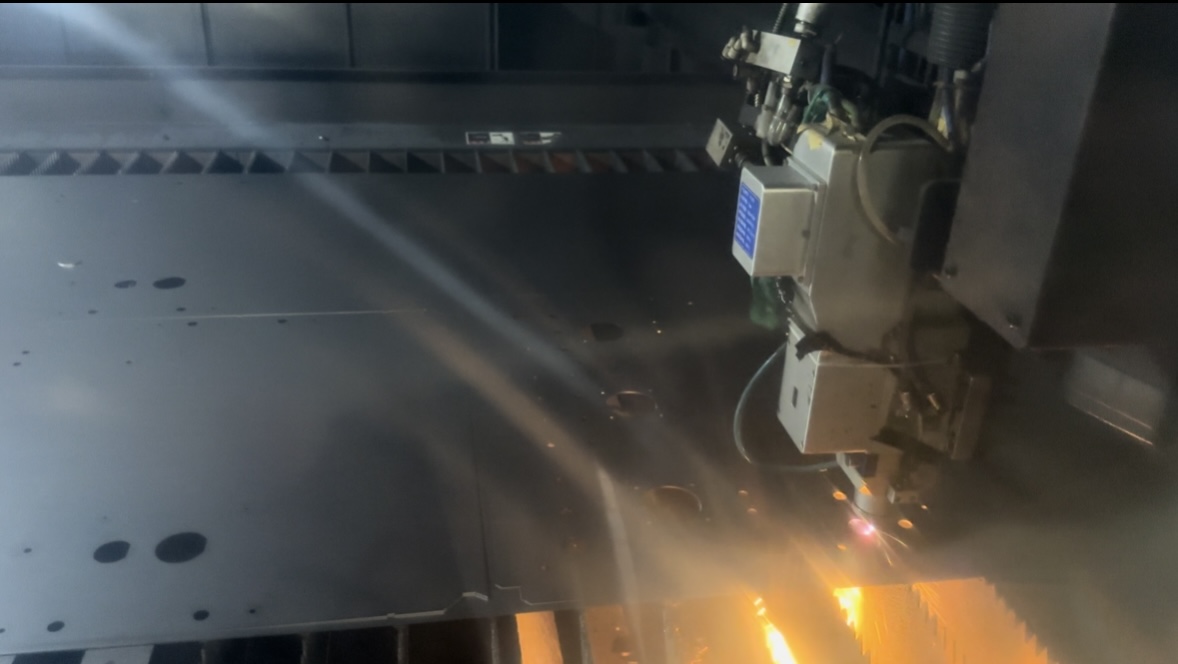
Empfehlungen für Beschaffungsmaßnahmen: Bei der Bewertung von Anbietern für Blechbearbeitung sollte die „Laser-Schneidfähigkeit“ als unabhängige Bewertungsdimension behandelt werden, wobei der Schwerpunkt auf der Leistungskonfiguration der Anlagen, dem Automatisierungsgrad des Be- und Entladens, den Fähigkeiten der Verschachtelungssoftware und tatsächlichen Daten zur Schnittkantenqualität liegt. Bei einer Beschaffungsstruktur mit hoher Vielfalt und mittlerem Volumen sollten Anbieter mit Faserlaserkapazität und höherem Automatisierungsgrad priorisiert werden.