Die Bedeutung des Stanzens in der Blechbearbeitung: Ein umfassender Leitfaden für B2B-Käufer
Der globale Markt für Stanzteile: Umfang, Struktur und Wachstumstreiber
Die Marktgröße der Stanztechnik spiegelt direkt ihre grundlegende Rolle in der Fertigung wider. Im Jahr 2025 erreichte die globale Stanzteilindustrie etwa 385 Milliarden US-Dollar, was einem jährlichen Wachstum von 4,2 % entspricht. Laut Research and Markets wurde der globale Metallstanzmarkt im Jahr 2025 auf etwa 223,2 Milliarden US-Dollar geschätzt und soll bis 2030 auf 258,9 Milliarden US-Dollar anwachsen, was einer durchschnittlichen jährlichen Wachstumsrate von etwa 3,8 % entspricht. Trotz unterschiedlicher statistischer Abgrenzungen weisen beide Quellen auf denselben Trend hin: Die Stanztechnik ist ein reifer Markt, der weiter wächst.
Der Automobilsektor ist der größte Endverbraucher von Stanzteilen, was etwa 62 % der Nachfrage ausmacht, während Haushaltsgeräte und Elektronik zusammen etwa 21 % ausmachen. Jedes Personenkraftfahrzeug verwendet durchschnittlich etwa 178 Stanzteile, während Nutzfahrzeuge etwa 132 verwenden. Bemerkenswert ist, dass Fahrzeuge mit neuer Energie pro Einheit etwa 23 % mehr Stanzteile verwenden als herkömmliche Fahrzeuge mit Verbrennungsmotor, wobei der Zuwachs hauptsächlich aus Batteriepackgehäusen, Stromschienen und Komponenten des elektrischen Antriebssystems stammt. Das bedeutet, dass sich mit der Beschleunigung der globalen Elektrifizierung die Nachfragestruktur für Stanzteile qualitativ verändert.
Hinsichtlich der regionalen Dynamik entfielen im Jahr 2025 57,3 % der globalen Produktion von Stanzteilen auf den asiatisch-pazifischen Raum. China hält mit einem Marktvolumen von über 120 Milliarden USD etwa 31,2 % des globalen Anteils, mit einer jährlichen Wachstumsrate von 5,8 % – deutlich höher als Nordamerika und Europa. Der europäische Markt verzeichnete, getrieben durch Vorschriften zur Kohlenstoffemission, einen Anstieg des Anteils von Stanzteilen aus Aluminiumlegierungen und hochfestem Stahl von 34 % im Jahr 2020 auf 51 % im Jahr 2025. Für Käufer hilft das Verständnis dieser regionalen Unterschiede bei der Entwicklung widerstandsfähigerer Lieferkettenstrategien.
Der technische Kern des Stanzen: Effizienz und Präzision im Gleichgewicht
Der Grund, warum das Stanzen zum bevorzugten Verfahren für die Hochvolumenfertigung von Blechteilen geworden ist, liegt in seinen einzigartigen technisch-wirtschaftlichen Eigenschaften.
Werkzeuggetriebene Volumeneffizienz
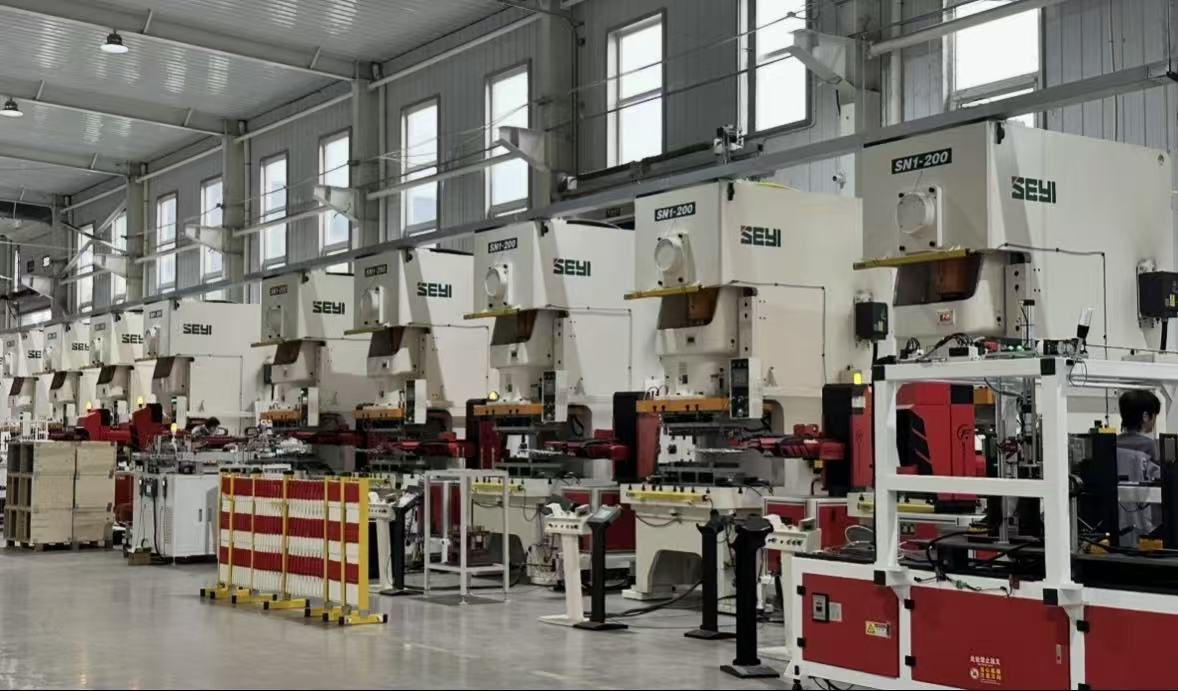
Das Kerngeschäft des Stanzens ist das Stanzwerkzeug, das aus Schlüsselkomponenten wie dem Stempel, dem Schneidblock, der Abstreiferplatte und den Führungsstiften besteht. Sobald das Werkzeug installiert und justiert ist, kann die Stanzpresse mit hoher Geschwindigkeit und minimalem manuellen Eingriff betrieben werden und pro Hub ein oder mehrere Teile produzieren. Diese Kostenstruktur aus „hoher Anfangsinvestition, extrem niedrigen Grenzkosten“ bedeutet, dass die Stückkosten beim Stanzen ab einer bestimmten Stückzahl weit unter denen von Einzelprozessen wie Laserschneiden oder Biegen liegen.
Nehmen wir das Folgestanzen als Beispiel: Das Coil-Material durchläuft nacheinander mehrere Stationen innerhalb des Werkzeugs – Lochen, Besäumen, Biegen, Umformen –, um ein komplettes Teil herzustellen, ohne dass während des gesamten Prozesses ein manueller Transfer erforderlich ist. Für Blechteile mit einem Jahresbedarf von Zehntausenden bis zu Millionen von Einheiten ist das Folgestanzen praktisch die einzige Wahl.
Präzisionskonsistenz und Materialausnutzung
Modernes Präzisionsstanzen ermöglicht eine enge Toleranzkontrolle und erfüllt strenge Maßanforderungen von miniaturisierten elektronischen Verbindern bis hin zu mittelgroßen Strukturbauteilen. Die Auswahl des Matrizenstahls – wie der hochverschleißfeste D2-Werkzeugstahl oder der A2-Stahl mit ausgewogener Zähigkeit – beeinflusst direkt die Werkzeugstandzeit und die Stabilität der Teilequalität.
Die Materialausnutzung ist ein weiterer versteckter Vorteil des Stanzens. Durch eine geeignete Verschachtelungsauslegung kann das Coil-Material maximiert werden, wobei die Ausschussraten deutlich niedriger sind als bei vereinzelten Schneidprozessen. Bei teuren Materialien wie Kupfer und Aluminium schlägt sich dieser Vorteil direkt in Kosteneinsparungen nieder.
Überblick über die wichtigsten Stanzverfahren
Je nach Teilekomplexität und Volumenanforderungen stehen verschiedene Stanzverfahren zur Verfügung. Progressivwerkzeug-Stanzen eignet sich für Teile mit hohem Volumen und mehreren Arbeitsgängen bei kontinuierlicher Coil-Zuführung für maximale Effizienz.Folgeverbundwerkzeuge mehrere Arbeitsgänge an einer einzigen Station ausführen, geeignet für mittlere Stückzahlen und höhere Präzisionsanforderungen. Transfergesenke mechanische Arme verwenden, um Werkstücke zwischen den Stationen zu bewegen, geeignet für größere Teile, die eine mehrstufige Umformung erfordern. Die Auswahl des Gesenkwerkstoffs ist ebenso entscheidend: D2-Werkzeugstahl ist mit seiner hervorragenden Verschleißfestigkeit der Industriestandard für Gesenke mit hoher Stückzahl, während A2-Stahl ein Gleichgewicht zwischen Zähigkeit und Verschleißfestigkeit bietet.
Konstruktionsprinzipien für die Fertigungsgerechtheit
Für B2B-Käufer werden die Kosten und die Qualität von Stanzteilen weitgehend in der Zeichnungsphase bestimmt. Das Verständnis grundlegender Design-for-Manufacturability-Prinzipien (DFM) hilft, potenzielle Risiken zu vermeiden, bevor Angebote angefordert werden.
Biegeradius ist der häufigste DFM-Prüfpunkt. Wenn der innere Biegeradius weniger als das 1-fache der Materialdicke beträgt, ist eine Rissbildung an der Außenfläche sehr wahrscheinlich; ein übermäßig großer Radius kann Herausforderungen bei der Rückfederungskontrolle verursachen. Abstand vom Loch zum Randist ebenso kritisch – Löcher, die zu nah an der Biegelinie liegen, können sich nach dem Umformen verziehen, während solche, die zu nah am Außenrand liegen, den Streifen beim Stanzen verformen können. Eine allgemeine Empfehlung ist ein Mindestabstand von Loch zu Kante von 1- bis 2-facher Materialstärke.
Biegeentlastungen sind besonders notwendig, wenn eine Biegelinie in der Nähe einer Kante endet, um Materialrisse oder Stauungen an der Ecke zu verhindern. Darüber hinaus sollten Käufer vermeiden, übermäßig enge Toleranzen für nicht funktionale Oberflächen vorzugeben – Toleranzen an Stanzteilen sollten direkt mit der Montagefunktion zusammenhängen, da eine gleichmäßige Verschärfung nur die Werkzeugkosten und Prüfkosten in die Höhe treibt.
Branchentrends: Intelligente und nachhaltige Fertigung
Die Stanzindustrie erlebt ein Effizienz-Upgrade, das durch Automatisierung und Digitalisierung vorangetrieben wird. Das Thema der EuroBLECH 2026, „Smart and Sustainable Production for a Stronger Future“, bringt diese Richtung präzise auf den Punkt. KI-gestützte Prozessüberwachung, Digital-Twin-Simulation und Roboterintegration bewegen sich von experimentellen Phasen in die tatsächliche Produktionslinienimplementierung. Führende Unternehmen haben durch intelligente Planungssysteme die durchschnittlichen Lieferzyklen auf 12 Tage reduziert und die Ausbeuteraten auf über 97,5 % gesteigert.
Die Veränderungen auf der materiellen Seite sind ebenso tiefgreifend. Patentanmeldungen für Verfahren wie das Warmumformen von hochfestem Stahl und das Kaltumformen von Aluminiumlegierungen wachsen jährlich um 14 %, und Patente für integrierte Hybridverfahren aus Druckguss und Stanzen für neue Energiefahrzeuge haben die Marke von 2.200 überschritten. Diese technologischen Entwicklungen bedeuten, dass Stanzteile höhere Festigkeitsanforderungen bei geringerem Gewicht erfüllen können, was direkt auf den dringenden Leichtbaubedarf der Automobil- und Luftfahrtindustrie eingeht.
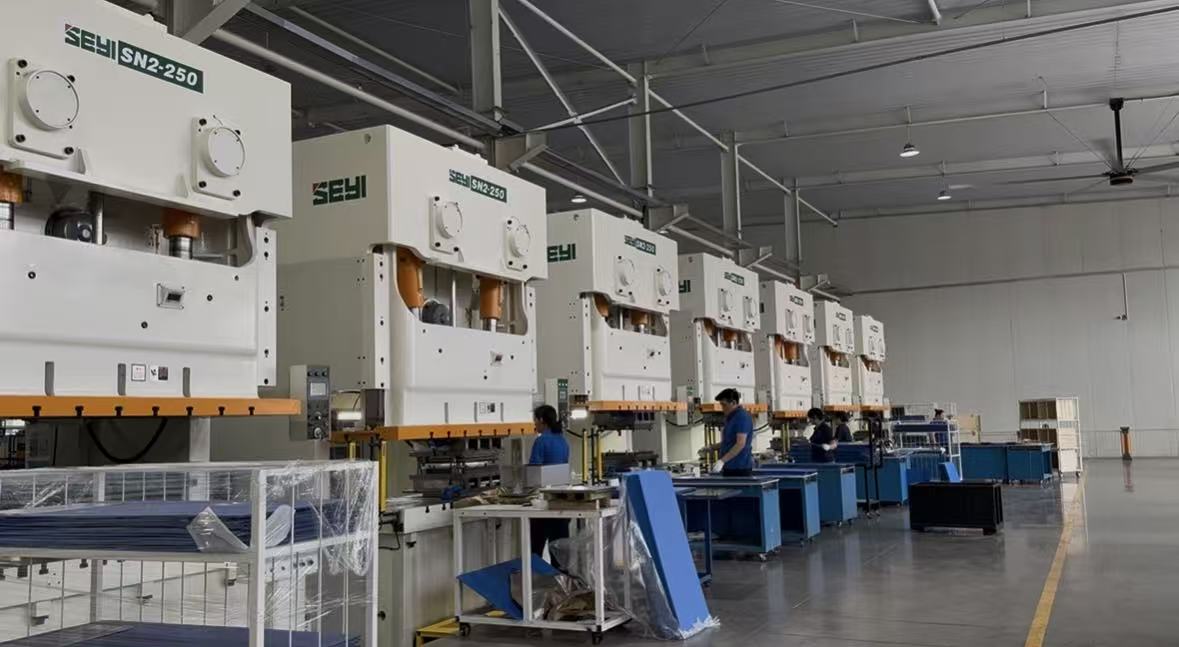
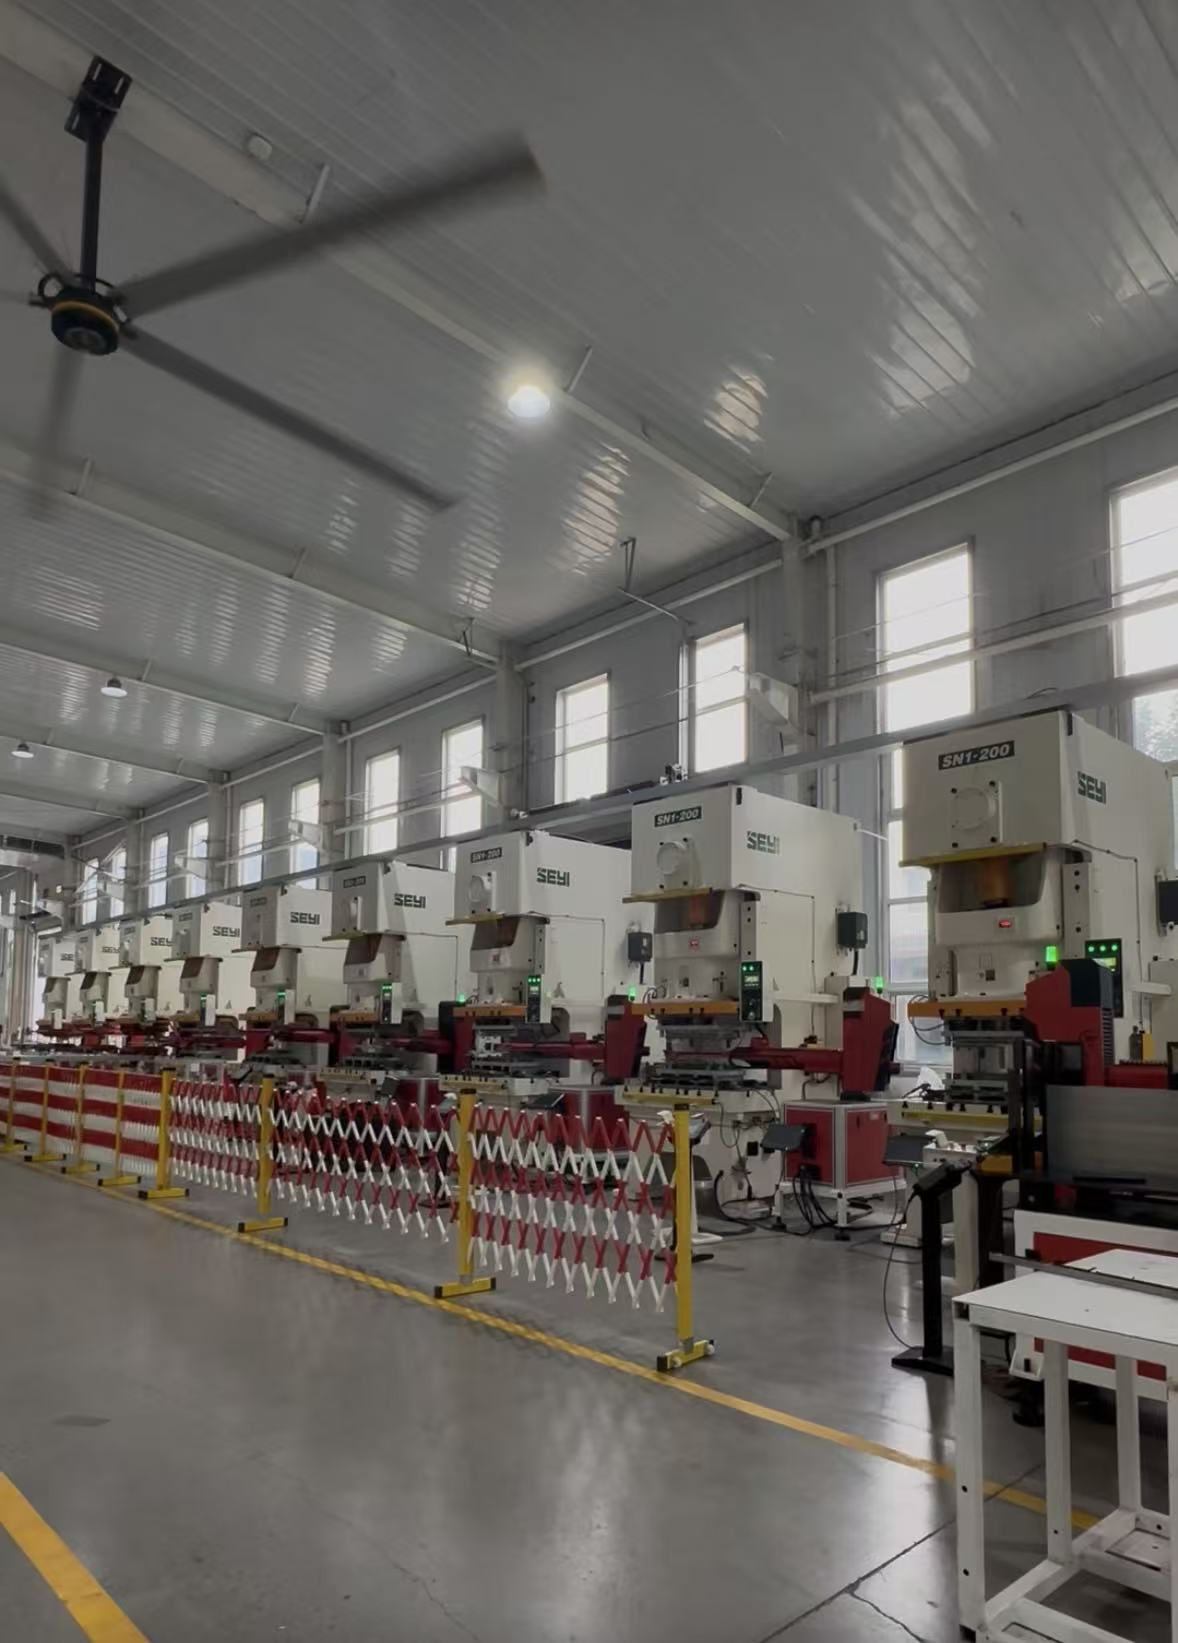
Die Verbreitung von servogetriebenen Pressen und automatisierten Be- und Entladesystemen erweitert die wirtschaftliche Rentabilität des Stanzens zunehmend auf kleine und mittlere Losgrößen. Für Käufer mit begrenzten Bestellmengen, aber hohen Konsistenzanforderungen bedeutet dies, dass mehr Lieferanten nun über wirtschaftlich realisierbare Servicekapazitäten verfügen.
Häufig gestellte Fragen von Käufern
F: Lohnt sich die anfängliche Investition in Stanzwerkzeuge?
Dies hängt vom gesamten Nachfragevolumen und dem Produktlebenszyklus ab. Die Werkzeugkosten müssen in den Stückpreis eingerechnet werden. Am Beispiel von Folgeverbundwerkzeugen: Wenn die jährliche Nachfrage Zehntausende von Einheiten oder mehr erreicht, sind die Stückkosten des Stanzens in der Regel deutlich niedriger als bei der Einzelteilfertigung; beträgt die Gesamtnachfrage jedoch nur einige hundert Einheiten, ist die Investition in das Werkzeug schwer wieder hereinzuholen. Käufern wird empfohlen, genaue Angaben zum jährlichen Verbrauch und zu den Erwartungen an den Produktlebenszyklus zu machen, damit Lieferanten eine Kostenvergleichsanalyse durchführen können.
F: Was ist die typische Mindestbestellmenge für Stanzteile?
Dies variiert je nach Lieferant und Verfahren. Einige chinesische Lieferanten akzeptieren Einzelstück-Prototypen, während die Mindestbestellmengen für die Serienproduktion meist bei etwa 1.000 Stück liegen, wobei die Einzelheiten von den Materialspezifikationen und der Werkzeugkomplexität abhängen. Bei Standardmaterialien und einfachen Formen kann die Mindestschwelle weiter gesenkt werden.
F: Was sind die Hauptnachteile des Stanzens im Vergleich zum Laserschneiden und Biegen?
Die Hauptnachteile liegen in der Lieferzeit der Werkzeuge und den Kosten für Konstruktionsänderungen. Stanzwerkzeuge benötigen in der Regel mehrere Wochen vom Entwurf bis zum Probelauf, und sobald die Teilekonstruktion abgeschlossen ist, können spätere Änderungen eine Nacharbeit oder Neuanfertigung der Werkzeuge erfordern. Daher eignet sich das Stanzen am besten für die Serienproduktion nach dem Design-Freeze, nicht jedoch für die frühe Prototypenphase mit häufigen Iterationen.
F: Wie kann ich die Werkzeugfähigkeit eines Stanzlieferanten bewerten?
Der entscheidende Punkt ist, ob sie über eigene Werkzeugkonstruktions- und Fertigungskapazitäten verfügen. Lieferanten, die auf Fremdwerkzeuge angewiesen sind, haben in der Regel Nachteile bei der Lieferkontrolle und der Problemlösung. Käufer können Wartungsaufzeichnungen der Werkzeuge, Presskraftbereiche und Produktionsfallbeispiele für ähnliche Teile anfordern.
Abschluss
Die Bedeutung des Stanzens in der Blechfertigung beruht im Wesentlichen auf einem deterministischen Austausch: Investitionen in Werkzeuge werden gegen unübertroffene Effizienz, Konsistenz und Kostenvorteile pro Stück in der Großserienproduktion eingetauscht. Angetrieben durch mehrere Faktoren wie den Leichtbau in der Automobilindustrie, die Miniaturisierung in der Elektronik und die Fertigungsintelligenz erweitern sich die Grenzen der Stanztechnologie stetig. Für internationale B2B-Käufer ist die Auswahl eines Stanzpartners mit eigenen Werkzeugkapazitäten, DFM-Engineering-Unterstützung und einer nachweislichen Lieferbilanz der entscheidende Weg, um in diesem ausgereiften Verfahren einen Wettbewerbsvorteil zu erlangen.